注意:因业务调整,暂不接受个人委托测试,望见谅。
检测范围
- 便携式超声相控阵检测仪
- 手持式超声相控阵成像仪
- 工业超声相控阵探伤仪
- 全自动超声相控阵检测系统
- 管道环焊缝相控阵检测系统
- 腐蚀检测专用相控阵系统
- 复合材料超声相控阵检测系统
- 航空发动机叶片检测相控阵设备
- 高铁轮对超声相控阵检测设备
- 核电站管道相控阵检测装置
- 焊缝检测用相控阵探头
- 线阵列超声相控阵探头
- 矩阵阵列超声相控阵探头
- 环形阵列超声相控阵探头
- 柔性超声相控阵探头
- 高温环境专用相控阵探头
- 水浸法超声相控阵检测系统
- TOFD超声衍射时差检测系统
- 相控阵与TOFD组合检测系统
- 超声相控阵自动扫查器
- 相控阵检测数据分析软件
- 定制化超声相控阵解决方案
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 29302-2012 | 无损检测仪器 相控阵超声检测系统的性能与检验 | (CN-GB)国家标准 | 2012-12-31 | N78X射线、磁粉、荧光及其他探伤仪器 | 19.100无损检测 |
| 2 | GB/T 42399.3-2023 | 无损检测仪器 相控阵超声设备的性能与检验 第3部分:组合系统 | (CN-GB)国家标准 | 2023-03-17 | N77超声波与声放射探伤仪器 | 19.100无损检测 |
| 3 | NB/T 11663.2-2024 | 承压设备无损检测系统性能测试与评价 第2部分:相控阵超声检测系统 | (CN-NB)行业标准-能源 | 2024-09-24 | N77超声波与声放射探伤仪器 | 77.040.20金属材料无损检测 |
| 4 | ISO 18563-3:2024 | Non-destructive testing — Characterization and verification of ultrasonic phased array equipment — Part 3: Complete systems | (IX-ISO)国际标准化组织 | 2024-05-01 | 19.100无损检测 | |
| 5 | DIN EN ISO 18563-3:2024-09 | Non-destructive testing - Characterization and verification of ultrasonic phased array equipment - Part 3: Complete systems (ISO 18563-3:2024) | (DE-DIN)德国标准化学会 | 2024-09-01 | ||
| 6 | GB/T 46216-2025 | 圆钢相控阵超声检测方法 | (CN-GB)国家标准 | 2025-08-29 | H26金属无损检验方法 | 77.040.20金属材料无损检测 |
| 7 | GB/T 47760-2026 | 铸钢件相控阵超声检测方法 | (CN-GB)国家标准 | 2026-07-02 | J31铸造 | 77.040.20金属材料无损检测 |
| 8 | GB/T 32563-2016 | 无损检测 超声检测 相控阵超声检测方法 | (CN-GB)国家标准 | 2016-02-24 | J04基础标准与通用方法 | 19.100无损检测 |
| 9 | ASTM E2491-23 | Standard Guide for Evaluating Performance Characteristics of Phased-Array Ultrasonic Testing Instruments and Systems | (US-ASTM)美国材料与试验协会 | 2023-06-01 | 19.100无损检测 | |
| 10 | KS B ISO 18563-3 | 비파괴검사 — 초음파 위상배열 장비의 검증과 특성평가 — 제3부: 결합 시스템 | (KR-KS)韩国标准 | 2022-10-28 | 19.100无损检测 | |
| 11 | GB/T 41966-2022 | 无缝钢管相控阵超声检测方法 | (CN-GB)国家标准 | 2022-12-30 | H26金属无损检验方法 | 77.040.20金属材料无损检测 |
| 12 | KS B ISO 18563-3-2022 | 비파괴검사 — 초음파 위상배열 장비의 검증과 특성평가 — 제3부: 결합 시스템 | (KR-KS)韩国标准 | 2022-10-28 | 19.100无损检测 | |
| 13 | GB/T 40733-2021 | 焊缝无损检测 超声检测 自动相控阵超声技术的应用 | (CN-GB)国家标准 | 2021-10-11 | J33焊接与切割 | 25.160.40焊接接头 |
| 14 | GB/T 41114-2021 | 无损检测 超声检测 相控阵超声检测标准试块规范 | (CN-GB)国家标准 | 2021-12-31 | J04基础标准与通用方法 | 19.100无损检测 |
| 15 | GB/T 39211-2020 | 船舶钢焊缝超声相控阵检测方法 | (CN-GB)国家标准 | 2020-10-11 | U06船舶工艺 | 47.020.01造船和海上构筑物通用标准 |
| 16 | GB/T 43480-2023e | 无损检测 相控阵超声柱面成像导波检测 | (CN-GB)国家标准 | 2023-12-28 | J04基础标准与通用方法 | 19.100无损检测 |
| 17 | GB/T 43480-2023 | 无损检测 相控阵超声柱面成像导波检测 | (CN-GB)国家标准 | 2023-12-28 | J04基础标准与通用方法 | 19.100无损检测 |
| 18 | GB/T 40734-2021 | 焊缝无损检测 相控阵超声检测 验收等级 | (CN-GB)国家标准 | 2021-10-11 | J33焊接与切割 | 25.160.40焊接接头 |
| 19 | EN ISO 18563-3:2024 | Non-destructive testing - Characterization and verification of ultrasonic phased array equipment - Part 3: Complete systems (ISO 18563-3:2024) | (IX-CEN)欧洲标准化委员会 | 2024-05-08 | 19.100无损检测 | |
| 20 | KS B ISO 18563-3-2017 | 비파괴검사 ㅡ 초음파 위상배열 장비의 검증과 특성평가 ㅡ 제3부: 결합 시스템 | (KR-KS)韩国标准 | 2017-02-15 | 19.100无损检测 |
常见问题
超声相控阵系统检测周期通常依据检测项目的数量及复杂程度确定,常规性能验证一般需要5至7个工作日,涉及全项目校准或特殊探头测试时周期可能延长。检测报告将详细列出各项性能指标的实测值与标准要求值对比,明确给出合格与否的判定结论。
企业在送检超声相控阵系统时,需提供仪器主机、配套探头、楔块、连接线缆及扫查装置等全套硬件设备,同时需提供设备说明书、过往校准记录及所需执行的检测标准。若设备存在故障或维修历史,建议提前告知,以便检测人员针对性地安排测试项目。
超声相控阵系统的校准周期建议不超过一年,对于使用频率高或工作环境恶劣的设备,应适当缩短校准间隔。定期检测不仅能满足相关法规标准的合规性要求,更能及时发现设备性能衰减,避免因设备误差导致的漏检或误判风险。
检测信息
超声相控阵系统作为一种的超声检测设备,广泛应用于工业无损检测领域,通过多晶片探头的电子聚焦与声束偏转技术,实现对材料内部缺陷的高精度成像与定量分析。该系统主要由超声相控阵仪器、相控阵探头、扫查装置及数据分析软件组成,具备检测速度快、分辨率高、结果直观可存储等优势。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,可依据GB/T 32563、ISO 18563、ASME等标准对超声相控阵系统的各项性能指标进行校准与检测,确保设备在压力容器、管道焊缝、航空航天复合材料等关键领域的检测可靠性。
检测项目
- 线性误差:评估仪器显示幅度与真实信号幅度之间的线性偏差,确保缺陷定量准确性。
- 灵敏度余量:衡量系统对微小缺陷信号的检出能力,判定设备在很大增益下的检测极限。
- 分辨力:检测系统区分相邻两个反射体的能力,直接影响对密集缺陷的识别效果。
- 信噪比:通过比较缺陷回波幅度与噪声电平,验证系统在干扰环境下的信号提取能力。
- 声束偏转角:验证实际声束偏转角度与设定值的一致性,保证声束覆盖区域的准确性。
- 聚焦深度偏差:检测实际聚焦点深度与标称值的差异,确保聚焦检测的定位精度。
- 时间线性:校准仪器A扫描显示的时间轴与声程的对应关系,保障缺陷定位精度。
- 幅度线性:验证输入信号幅度变化与屏幕显示幅度变化的线性一致性。
- 脉冲持续时间:测量发射脉冲的宽度,该参数影响近表面分辨力和盲区大小。
- 发射脉冲幅度:检测发射脉冲的电压峰值,直接关联超声声波的穿透能力。
- 接收器频带宽度:验证仪器接收电路的频率响应范围,需与探头频谱相匹配。
- 等效输入噪声:量化接收电路自身的噪声水平,作为信噪比评估的基础参数。
- 衰减器精度:校准仪器内部衰减器的步进精度,确保增益调节的准确性。
- 楔块声速校准:验证楔块材料声速参数的正确性,影响声束入射角的计算精度。
- 探头晶片一致性:检测阵列探头各晶片响应的一致性,避免因晶片性能差异导致图像失真。
- 探头晶片间隙串扰:评估相邻晶片间的信号干扰程度,防止伪像产生。
- 探头中心频率:测量探头实际发射频率与标称值的偏差,影响检测分辨率。
- 探头阻尼特性:检测探头脉冲响应的衰减速度,关系到波形形状和分辨力。
- 成像几何畸变:评估相控阵扇形扫描图像与实际反射体位置的几何对应关系。
- 编码器精度:校准扫查装置位置编码器的准确性,确保C/D扫描图像的位置定位正确。
- 很大扫查速度:验证在保证数据采集完整性的前提下系统允许的很高扫查速度。
- 数据采样率:检测系统A/D转换的采样频率,需满足信号重建的基本要求。
总结
超声相控阵系统检测是保障无损检测数据真实性与可靠性的关键环节,通过对线性、灵敏度、声束特性等核心参数的严格测试,确保设备在复杂工况下仍能保持优异的检测性能。选择具备CMA、CNAS等资质的第三方检测机构进行定期校准,有助于企业完善质量管理体系,降低安全风险,满足特种设备、航空航天、能源电力等行业的合规性监管要求。
相关检测
检测流程
- 接收客户检测需求委托,明确检测目标
- 旗下实验室检测工程师评估并提供报价
- 客户寄送样品,工程师收样、入库并编号
- 确认检测需求,签定保密协议书,保护客户隐私
- 成立对应检测小组,安排检测项目及试验
- 试验周期以双方确认的检测方案为准
- 工程师整理检测结果和数据,出具检测报告书
- 报告以邮递、传真、电子邮件等方式送至客户手中
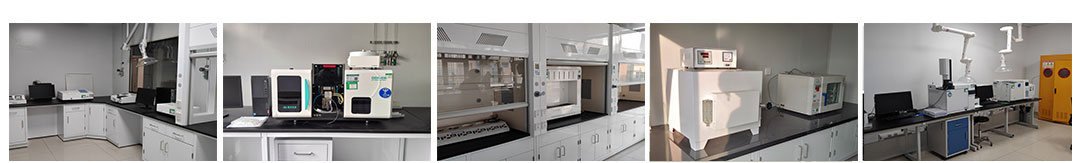
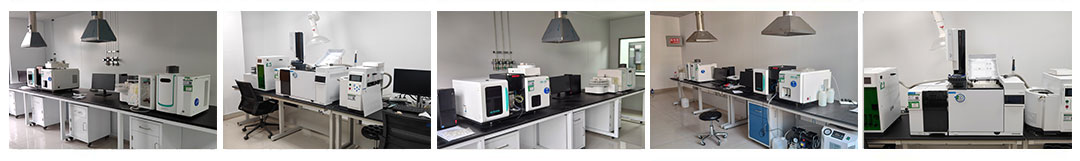
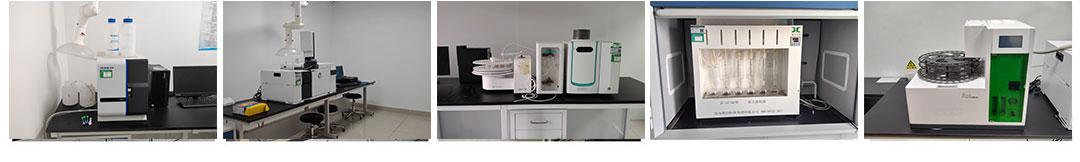
检测实验室(部分)
检测优势
- 旗下实验室拥有CMA资质、CNAS资质及ISO认证等多项资质认证
- 检测数据库知识储备丰富,多年检测经验
- 检测流程规范高效,检测费用合理
- 可依据客户需求定制试验计划
- 检测设备齐全,实验室体系完整
- 检测工程师技术功底扎实,检测经验丰富
- 支持多语种MSDS报告编写服务
- 多家实验室分支,支持上门取样或寄样检测服务
结语
以上是关于超声相控阵系统检测的检测服务介绍,仅展示了部分检测样品和检测项目,如有其它需求或疑问请咨询在线工程师。