
注意:因业务调整,暂不接受个人委托测试,望见谅。
检测信息(部分)
可锻铸铁是一种通过将白口铸铁进行石墨化退火处理而获得的铸铁材料,其组织中的石墨呈团絮状分布,相较于普通灰口铸铁具有更高的强度、塑性和韧性。可锻铸铁又称马铁或玛钢,虽然名称中有"可锻"二字,但实际上并不能进行锻造加工,而是指其具有较好的塑性和韧性,可承受一定的冲击载荷和变形。可锻铸铁的生产工艺主要包括铸造白口铸铁坯料和石墨化退火两个阶段,通过控制退火工艺参数可以获得不同的基体组织和性能。
可锻铸铁广泛应用于机械制造、汽车工业、建筑五金、管道配件、电力器材等领域。在汽车制造中,可锻铸铁常用于生产后桥壳、转向机构、制动器零部件、悬挂系统零件等关键部件。在管道工程中,可锻铸铁管件如弯头、三通、管接头等被大量使用。在建筑行业,可锻铸铁用于制造门窗五金、脚手架扣件、建筑配件等产品。此外,可锻铸铁还应用于农业机械、纺织机械、机床附件、阀门制造等行业。
可锻铸铁检测主要针对材料的化学成分、力学性能、金相组织、几何尺寸、表面质量等方面进行检验分析。化学成分检测可确定材料中碳、硅、锰、磷、硫等元素的含量是否符合标准要求。力学性能检测包括抗拉强度、屈服强度、延伸率、硬度、冲击韧性等指标的测定。金相组织检测可观察石墨形态、分布特征以及基体组织类型,判断材料是否达到可锻铸铁的组织要求。通过系统的检测分析,可以评估可锻铸铁产品的质量状况,为生产企业和用户提供可靠的质量依据。
检测项目(部分)
- 化学成分分析:测定材料中各元素的含量,判断材质是否符合标准规定的成分范围
- 抗拉强度:材料在拉伸试验中承受很大载荷时的应力值,反映材料的强度水平
- 屈服强度:材料开始产生塑性变形时的应力值,是结构设计的重要参数
- 延伸率:材料断裂后的伸长量与原始长度的比值,反映材料的塑性变形能力
- 断面收缩率:拉伸断裂后横截面积的缩减程度,表征材料的塑性性能
- 布氏硬度:使用淬火钢球或硬质合金球压入材料表面,测量压痕直径计算硬度值
- 洛氏硬度:采用金刚石圆锥或钢球压头,根据压痕深度确定硬度值
- 冲击韧性:材料在冲击载荷作用下吸收能量并断裂的能力,反映材料的韧性
- 金相组织分析:观察材料的显微组织结构,判断石墨形态和基体组织类型
- 石墨形态评级:评定团絮状石墨的形状、大小和分布均匀程度
- 石墨数量测定:定量分析单位面积内石墨的数量和面积百分比
- 基体组织鉴别:确定材料基体为铁素体、珠光体或混合组织
- 脱碳层深度:测定材料表面脱碳层的厚度,评估热处理工艺质量
- 密度测定:测量材料单位体积的质量,间接反映材料的致密程度
- 尺寸测量:检测产品的几何尺寸是否符合图纸和标准要求
- 表面粗糙度:评定产品表面微观几何形状误差,影响配合精度和使用性能
- 外观质量检验:检查产品表面是否存在裂纹、气孔、夹渣、缩孔等铸造缺陷
- 磁粉探伤:检测表面及近表面裂纹、夹杂等缺陷的无损检测方法
- 超声波探伤:利用超声波探测材料内部缺陷的位置和大小
- 渗透探伤:通过着色渗透液显示表面开口缺陷的检测方法
- 耐压性能:测试管件、阀门等产品在规定压力下的密封性和承压能力
- 弯曲试验:检验材料在弯曲载荷作用下的变形能力和表面质量
- 压缩试验:测定材料在压缩载荷作用下的力学行为和强度指标
检测范围(部分)
- 黑心可锻铸铁
- 白心可锻铸铁
- 珠光体可锻铸铁
- 铁素体可锻铸铁
- 可锻铸铁管接头
- 可锻铸铁弯头
- 可锻铸铁三通
- 可锻铸铁四通
- 可锻铸铁管帽
- 可锻铸铁法兰
- 可锻铸铁阀门
- 可锻铸铁汽车配件
- 可锻铸铁后桥壳
- 可锻铸铁转向节
- 可锻铸铁制动鼓
- 可锻铸铁脚手架扣件
- 可锻铸铁建筑五金
- 可锻铸铁门窗配件
- 可锻铸铁电力金具
- 可锻铸铁线夹
- 可锻铸铁农业机械零件
- 可锻铸铁纺织机械配件
检测仪器(部分)
- 直读光谱仪
- 碳硫分析仪
- 电子材料试验机
- 液压材料试验机
- 冲击试验机
- 布氏硬度计
- 洛氏硬度计
- 金相显微镜
- 图像分析仪
- 超声波探伤仪
- 磁粉探伤仪
- 渗透检测套装
- 表面粗糙度仪
- 三坐标测量机
- 电子天平
检测方法(部分)
- 化学成分分析采用火花放电原子发射光谱法,通过激发样品产生特征光谱进行元素定量分析
- 碳硫元素测定采用高频感应炉燃烧红外吸收法,测量燃烧产物中二氧化碳和二氧化硫的含量
- 拉伸试验采用常温静态拉伸方法,按照标准速率加载直至试样断裂,记录应力应变曲线
- 硬度测试采用压入法,在规定载荷下将压头压入材料表面,测量压痕尺寸计算硬度值
- 冲击试验采用夏比摆锤冲击方法,测量试样断裂吸收的能量,计算冲击韧性值
- 金相检验采用光学显微镜观察法,经取样、镶嵌、磨抛、腐蚀后观察显微组织
- 石墨形态评定采用图像分析法或标准图谱比对法,确定石墨的形状级别
- 无损检测采用磁粉探伤法,利用漏磁场吸附磁粉显示缺陷的位置和形状
- 超声波检测采用脉冲反射法,根据超声波在缺陷处的反射信号判断缺陷位置和大小
- 渗透检测采用着色渗透法,渗透液渗入表面开口缺陷后用显像剂显示缺陷痕迹
- 尺寸测量采用接触式或非接触式测量方法,使用量具或三坐标测量机进行检测
- 耐压试验采用液压或气压试验方法,在规定压力下保压一定时间检验密封性能
总结
可锻铸铁作为一种重要的工程材料,其质量检测对于保障产品性能和使用安全具有重要意义。通过系统的检测分析,可以全面了解材料的化学成分、力学性能、金相组织等关键指标,为产品质量控制和工程应用提供可靠依据。检测机构具备完善的检测能力和技术手段,能够按照相关标准要求开展各项检测工作,为客户提供客观、准确的检测数据。检测服务覆盖可锻铸铁的各类产品和应用领域,帮助生产企业把控产品质量,为用户提供质量验证服务,促进可锻铸铁行业的健康发展。
检测流程
- 接收客户检测需求委托,明确检测目标
- 旗下实验室检测工程师评估并提供报价
- 客户寄送样品,工程师收样、入库并编号
- 确认检测需求,签定保密协议书,保护客户隐私
- 成立对应检测小组,安排检测项目及试验
- 试验周期以双方确认的检测方案为准
- 工程师整理检测结果和数据,出具检测报告书
- 报告以邮递、传真、电子邮件等方式送至客户手中
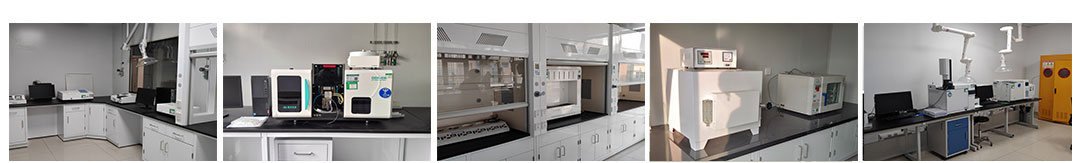
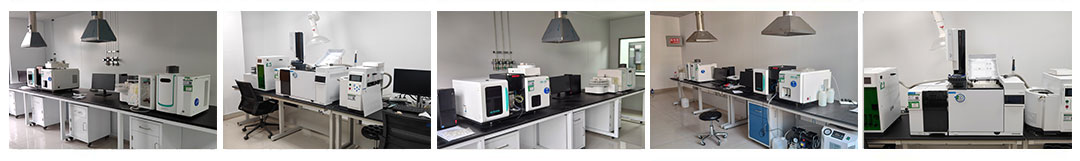
检测实验室(部分)
检测优势
- 旗下实验室拥有CMA资质、CNAS资质及ISO认证等多项资质认证
- 检测数据库知识储备丰富,多年检测经验
- 检测流程规范高效,检测费用合理
- 可依据客户需求定制试验计划
- 检测设备齐全,实验室体系完整
- 检测工程师技术功底扎实,检测经验丰富
- 支持多语种MSDS报告编写服务
- 多家实验室分支,支持上门取样或寄样检测服务
结语
以上是关于可锻铸铁检测的检测服务介绍,仅展示了部分检测样品和检测项目,如有其它需求或疑问请咨询在线工程师。